
 Minh Tran
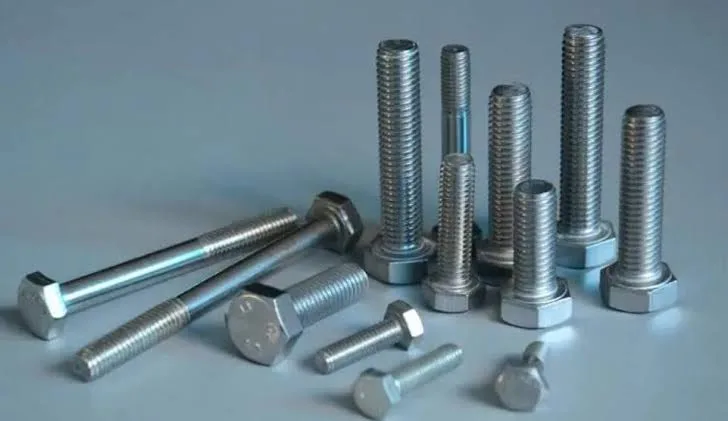
Cầm một con bu lông kết cấu lên sẽ thấy trên đầu bu lông dập một con số kiểu 8.8 hay 10.9. Phần lớn kỹ sư biết cái sau khỏe hơn. Ít người nói được từng chữ số có nghĩa gì, mà điều đó lại quan trọng vì một trong hai chữ số âm thầm làm đổi một hệ số trong công thức tính khả năng chịu cắt.
Hai chữ số
Ký hiệu lấy từ EN ISO 898-1 và là một phép tính, không phải mã danh mục.
Chữ số thứ nhất nhân với 100 là giới hạn bền kéo danh nghĩa tính bằng MPa.
Tích của hai chữ số nhân với 10 là giới hạn chảy danh nghĩa tính bằng MPa. Nói cách khác, chữ số thứ hai chia cho 10 chính là tỷ số giữa giới hạn chảy và giới hạn bền.
Vậy bu lông 8.8 có MPa và MPa. Bu lông 10.9 có 1000 MPa và 900 MPa. Bu lông 4.6, loại bu lông đen thông thường, có 400 MPa và 240 MPa.
EN 1993-1-8 Bảng 3.1 liệt kê các cấp bền mà tiêu chuẩn công nhận:
Cấp bền | (MPa) | (MPa) |
|---|---|---|
4.6 | 240 | 400 |
4.8 | 320 | 400 |
5.6 | 300 | 500 |
5.8 | 400 | 500 |
6.8 | 480 | 600 |
8.8 | 640 | 800 |
10.9 | 900 | 1000 |
Hãy để ý tỷ số chảy tăng dần khi đi xuống bảng. Bu lông 4.6 chảy ở 60% giới hạn bền và có đoạn dẻo rất dài. Bu lông 10.9 chảy ở 90% giới hạn bền và gần như không còn khoảng cảnh báo nào giữa hai mốc.
Nơi tỷ số đó làm đổi một công thức
Tỷ số chảy không chỉ mang tính mô tả. Nó chính là lý do hệ số trong công thức chịu cắt không phải hằng số.
Khi mặt cắt đi qua phần ren, EN 1993-1-8 Bảng 3.4 cho với các cấp 4.6, 5.6 và 8.8, còn với các cấp 4.8, 5.8, 6.8 và 10.9. Cách chia này bám đúng tỷ số chảy: cấp nào có chữ số thứ hai là 6 thì giữ 0,6, cấp nào là 8 hoặc 9 thì xuống 0,5.
Lý do vật lý là tính dẻo. Bu lông chịu cắt phải biến dạng được để chia tải với các bu lông bên cạnh trong nhóm. Tỷ số chảy cao nghĩa là phần dẻo còn lại trước khi đứt ít hơn, nên tiêu chuẩn lấy hệ số an toàn rộng hơn.
Hệ quả rất dễ bị bỏ sót khi so sánh nhanh. Đi từ 8.8 lên 10.9 làm tăng 25% nhưng giảm từ 0,6 xuống 0,5, tức giảm 17%. Phần lợi ròng về khả năng chịu cắt qua phần ren chỉ khoảng 4%. Nếu nâng cấp liên kết từ 8.8 lên 10.9 với kỳ vọng tăng một phần tư khả năng chịu cắt thì gần như không được gì.
Chịu kéo thì khác. Không có trong công thức
với cho bu lông thường và 0,63 cho bu lông đầu chìm, nên toàn bộ 25% đều được hưởng. 10.9 mua được khả năng chịu kéo, không mua được khả năng chịu cắt.
Bu lông cường độ cao xiết trước và liên kết chống trượt
Chỉ cấp 8.8 và 10.9 mới được xiết trước. Lực xiết trước được định nghĩa là
và liên kết chống trượt truyền lực bằng ma sát giữa các bản thép chứ không phải bằng ép mặt lên thân bu lông. Vì vậy cấp chuẩn bị bề mặt rất quan trọng: hệ số ma sát chạy từ 0,2 cho bề mặt chưa xử lý đến 0,5 cho bề mặt phun hạt loại A, và nó nhân thẳng vào khả năng chịu lực.
Đây là chỗ 10.9 thực sự có lợi. Lực xiết trước tỷ lệ với , nên cùng một cỡ bu lông, loại 10.9 tạo lực kẹp lớn hơn 25% và do đó khả năng chống trượt cũng lớn hơn 25%. Liên kết loại B và loại C, và bất cứ chỗ nào có đảo chiều tải trọng hoặc chịu mỏi, mới là nơi cấp bền này đáng đồng tiền.
Những điểm thực tế không nằm trong công thức
Vị trí mặt cắt. Nếu mặt cắt đi qua phần thân trơn thì cho mọi cấp bền và diện tích nguyên thay cho . Đó là phần lợi thật, nhưng phụ thuộc chiều dài kẹp và chiều dày vòng đệm, và ngoài công trường chỉ cần một con bu lông dài hơn bản vẽ giả thiết là mất. Phần lớn người thiết kế không trông cậy vào nó.
Giòn hóa do hydro. Bu lông cường độ cao, nhất là 10.9, nhạy với hydro sinh ra trong quá trình mạ kẽm. Quy trình phủ phải được chỉ định đúng, và đó là chuyện mua sắm chứ không phải chuyện tính toán.
Xiết bu lông. Bu lông chỉ thực sự được xiết trước nếu dùng phương pháp có kiểm soát: theo mô men xoắn, phương pháp kết hợp, bu lông HRC hoặc vòng đệm chỉ thị lực căng. Một con 10.9 siết bằng cờ lê tay chỉ là một con 10.9 đắt tiền trong liên kết ép mặt.
Trộn cấp bền. Đừng đặt bu lông 8.8 và 10.9 trong cùng một nhóm. Chúng trông giống nhau, ngoài công trường không thay thế cho nhau được, và con cứng hơn sẽ hút tải trước.
Những điểm cần nhớ
Chữ số đầu nhân 100 là ; tích hai chữ số nhân 10 là .
Chữ số thứ hai là tỷ số chảy, và nó quyết định : bằng 0,6 khi chữ số là 6, bằng 0,5 khi là 8 hoặc 9.
Nâng từ 8.8 lên 10.9 chỉ lợi khoảng 4% về cắt qua phần ren, nhưng lợi trọn 25% về kéo và về lực xiết trước.
Chỉ 8.8 và 10.9 được xiết trước; khả năng chống trượt mới là chỗ 10.9 thực sự có giá trị.
Phải chỉ định rõ phương pháp xiết và quy trình phủ, nếu không con số trên đầu bu lông có ít ý nghĩa hơn nó đáng có.
#eurocode3 #lienketbulong #ketcauthep